nouveau blog
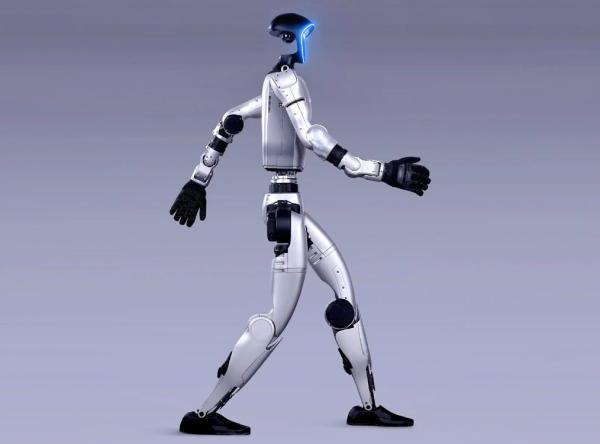
Un robot humanoïde peut contenir des centaines de composants structurels et de transmission. Dans l'ensemble du secteur, deux erreurs récurrentes dans le choix des matériaux se produisent, et toutes deux peuvent s'avérer coûteuses :
Économiser sur les matériaux spéciaux lorsqu'ils sont réellement nécessaires
—Par exemple, l’utilisation de PA66-GF30 pour un support près d’un moteur peut entraîner une déformation par fluage, des changements dimensionnels et une dérive de position sous une exposition prolongée à haute température.
Utiliser des matériaux spéciaux là où ils ne sont pas réellement nécessaires
—Par exemple, l'utilisation du PEEK pour un boîtier non porteur. Les performances du matériau sont surdimensionnées pour l'application, tandis que le coût de la nomenclature peut augmenter considérablement.
PPA (polyphthalamide), communément appelénylon haute températureIl se situe précisément entre ces deux extrêmes. Il n'est ni simplement du « nylon plus cher » ni du « PEEK moins cher ». Il occupe une place bien définie dans le choix des matériaux.
Cet article explique précisément où s'inscrit le PPA : quels composants sont bien adaptés au PPA, dans quels cas son utilisation serait excessive, ainsi que sa fenêtre de traitement et ses principales exigences de validation.
Le PPA est un polyamide semi-aromatique. Contrairement aux nylons conventionnels tels que le PA6 et le PA66, qui possèdent principalement des chaînes moléculaires aliphatiques, le PPA incorpore des segments diacides aromatiques, tels que l'acide téréphtalique et l'acide isophtalique.
La rigidité des cycles benzéniques et la plus faible densité des groupes polaires entraînent trois changements simultanés :
| Propriété | PA66 | PPA-LGF | S'orienter |
|---|---|---|---|
| Point de fusion | Environ 260°C | 320–350 °C | Nettement plus élevé |
| température de service à long terme | Environ 100–120°C | 150–180°C | Augmentation de 30 à 50 °C |
| HDT (1,82 MPa) | Environ 240–250 °C | 308°C | Augmenté |
| Absorption d'eau à l'équilibre (23°C / 50% HR) | Environ 2% | Environ 0,3% | Réduit à environ 1/4 |
| Teneur en humidité avant traitement | ≤0,20% | ≤0,01% | Exigence beaucoup plus stricte |
En fonction des conditions d'exploitation, PPA offre quatre domaines d'application clés à forte valeur ajoutée :
La température de fonctionnement continue autour des moteurs se situe généralement entre 80 et 120 °C. Les nylons renforcés classiques peuvent subir un fluage et une dérive dimensionnelle lors d'un fonctionnement prolongé dans cette plage de températures, tandis que la précision de positionnement des supports de capteurs influe directement sur les résultats d'étalonnage.
Grâce à sa haute dureté Vickers (HDT) et à sa faible absorption d'eau, le PPA est un matériau de choix pour ces applications.
L'une des applications les plus courantes du PPA concerne les connecteurs CMS. Ce matériau doit résister au brasage par refusion sans plomb, où les températures peuvent atteindre environ 260 °C, sans formation de cloques ni déformation. Après brasage, il doit également maintenir un espacement stable entre les contacts, même en milieu humide.
Les mêmes exigences s'appliquent aux connecteurs, aux connecteurs haute tension et aux composants de support de circuit imprimé situés à l'intérieur du compartiment de commande électronique d'un robot.
Il s'agit de l'un des domaines d'application des PPA ayant connu la croissance la plus rapide ces dernières années.PPA renforcé de fibres de verre longuespeuvent atteindre des niveaux de résistance à la traction supérieurs à240 MPa, avec une densité d'environ1,56 g/cm³ce qui le rend environ 40 % plus léger que l'aluminium, si l'on compare sa densité.
L'atout majeur ne réside pas simplement dans la force absolue, mais dans l'ensemble des avantages découlant de la réduction du poids et, par conséquent, de la diminution de la charge sur le moteur.
Les actionneurs manuels de précision se caractérisent généralement par des courses courtes, des fréquences de va-et-vient élevées et des exigences de jeu réduites. Ceci impose des exigences simultanées en matière de résistance à l'usure et de stabilité dimensionnelle.
Pour ces composants, le choix des matériaux doit être effectué selon les principes suivants :rétention dimensionnelle après des cycles de va-et-vient répétéscomme critère d'évaluation clé, plutôt que de se fier uniquement aux propriétés initiales des matériaux.
C’est dans ce cas que le PPA est le plus souvent mal utilisé. Le PPA renforcé offre une résistance et une rigidité élevées, mais il ne possède pas de propriétés autolubrifiantes intrinsèques. Sa résistance à l’usure et son coefficient de frottement sont généralement moins favorables que ceux du PEEK ou du POM.
Si le PPA est choisi pour les paires de frottement à l'intérieur d'un joint (comme les roulements, les surfaces d'engrènement d'engrenages ou les bagues) en supposant simplement que « la résistance est suffisante », l'usure et l'augmentation du jeu peuvent se produire relativement rapidement.
Les interfaces de frottement sont mieux adaptées aux systèmes PEEK ou PEEK+PTFE, tandis que le POM peut être envisagé pour les composants peu chargés et silencieux. Le PPA est destiné aux structures porteuses, et non aux interfaces de frottement.
Le PPA présente un taux d'absorption d'eau bien inférieur à celui du PA66, mais il n'est pas imperméable à l'humidité. Un taux d'absorption d'eau de 0,3 à 0,5 % correspond à une variation dimensionnelle d'environ 0,15 à 0,25 mm sur une portée de 50 mm (estimation technique, en supposant une variation dimensionnelle proportionnelle).
Pour des applications telles que l'assemblage de composants et l'entraxe des engrenages, ce niveau de variation dimensionnelle peut suffire à consommer tout le jeu disponible lors de l'assemblage.
L'écart de prix entre le PEEK et le PPA peut être considérable. Le principe de la sélection de matériaux par paliers, visant à réduire les coûts, consiste à réserver le PEEK aux applications où il est réellement nécessaire, plutôt que de le remplacer systématiquement.
Le PPA possède une plage de transformation beaucoup plus étroite que le PA66. Même pour une même qualité, des conditions de transformation différentes peuvent donner des pièces aux performances très différentes.
| Processus | Direction du contrôle | Conséquences d'un mauvais contrôle |
|---|---|---|
| Séchage | Le séchage par déshumidification est essentiel. Le taux d'humidité doit être réduit à un niveau très bas, beaucoup plus strict que pour le PA66, avec un point de rosée d'environ−40°C. | Rupture hydrolytique des chaînes à haute température → parties cassantes, stries argentées et bulles |
| Température de fusion | Supérieure à celle du nylon conventionnel ; à définir selon le système de matériau spécifique et à ne pas dépasser la limite supérieure recommandée. | Trop faible → plastification insuffisante ; trop élevé → dégradation thermo-oxydative et décoloration |
| Temps de résidence | Faites-le aussi court que possible, en contrôlant unéchelle minuscule. | Réduction du poids moléculaire et apparition de points noirs |
| Température du moisissure | Une température de moule élevée est une condition préalable, notamment pour les composants de précision. | Température de moule trop basse → cristallinité insuffisante → retrait après moulage, déformation, dérive dimensionnelle et faible brillance de surface |
| Maintenir la pression | Maintenez une valeur moyenne appropriée en fonction de l'épaisseur de la paroi et évitez le surremplissage. | Trop élevé → contraintes résiduelles ; trop bas → retassures et vides |
| recuit | Un recuit de détente après moulage est recommandé pour les composants de précision. | Contraintes internes résiduelles → déformation progressive après assemblage |
| Rebroyé | Contrôler le taux de broyage et sécher soigneusement le matériau avant de le traiter. | Réduction cumulative du poids moléculaire ; non recommandé pour les composants critiques pour la fiabilité |
Pour les matériaux semi-cristallins, la cristallinité est fortement influencée par la température du moule. Une pièce moulée à une température trop basse peut paraître correcte après démoulage, mais ses dimensions peuvent continuer à varier après assemblage.
De nombreuses plaintes concernant «Instabilité dimensionnelle du PPAEn réalité, cela provient d'une température de moule insuffisante plutôt que d'une variation entre lots de matériaux.
Après la fibre de verre ourenforcement en fibre de carboneLa différence de retrait entre le sens d'écoulement et le sens transversal peut devenir significative. L'orientation des fibres est également influencée par la position de la vanne et le taux de cisaillement.
Pour ces composants, une analyse d'écoulement du moule doit être effectuée et une compensation appropriée du retrait doit être intégrée dans la conception du moule.Un simple ajustement des paramètres de moulage peut ne pas suffire à ramener la pièce dans les tolérances.
Suivez nous :


-- obtenir des mises à jour avec les derniers sujets
 email
 français
 English
 Deutsch
 русский
 italiano
 español
 português
 العربية
 日本語
 한국의
 中文