nouveau blog
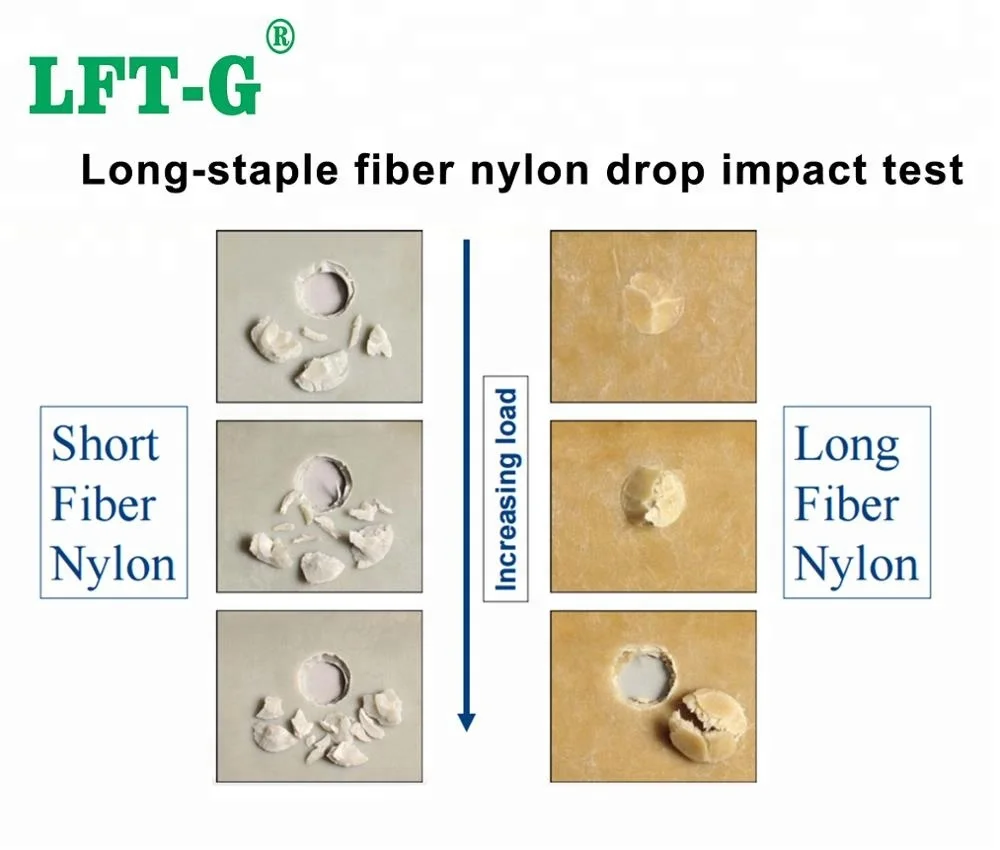
La même formulation de PA66, la même charge conventionnelle en fibres de verre courtes, mais la résistance à la traction de la pièce moulée par injection n'est que la moitié de celle de la pièce moulée par compression.
L'ingénieur en matériaux était perplexe : si les matières premières et la teneur en fibres sont exactement les mêmes, pourquoi y a-t-il une telle différence de performance ?
La réponse tient en deux mots : longueur des fibres.
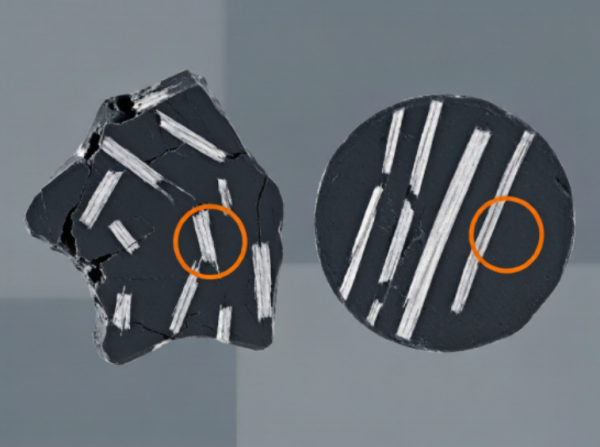
Lors du moulage par injection, les forces de cisaillement à haute vitesse à l'intérieur de la vis peuvent briser les fibres de verre jusqu'à une longueur moyenne de seulement 200–400 μm. En revanche, le processus plus doux de moulage par compression permet aux fibres de verre de conserver des longueurs de 2–4 mm ou même plus.
L'effet de renforcement des fibres de verre dépend fondamentalement du rapport d'aspect des fibres (L/D). Plus la fibre est longue et plus le rapport d'aspect est élevé, plus le transfert de contrainte entre la matrice de résine et les fibres est efficace, ce qui finit par augmenter le plafond de résistance du composite.
La méthode de transformation coupe les fibres. La longueur des fibres détermine le plafond de performance.
En 1965, Kelly et Tyson ont proposé le modèle d'arrachement d'une fibre unique, qui est depuis devenu l'un des fondements théoriques des matériaux composites renforcés par des fibres. Son équation centrale est remarquablement simple :
où σc est la résistance du composite, σm est la résistance de la matrice, Vf est la fraction volumique des fibres, et σf est la résistance des fibres.
Mesure l'effet de la longueur des fibres sur le transfert de contrainte. Lorsque L > Lc, η approche 1. Lorsque L , η diminue fortement.
Mesure l'effet de l'orientation des fibres. Pour des fibres parfaitement alignées, η₀ = 1 ; pour une distribution aléatoire dans le plan, η₀ = 0,375 ; et pour une distribution aléatoire tridimensionnelle, η₀ = 0,2.
La contrainte de cisaillement à l'interface fibre-matrice doit agir sur une longueur de fibre incorporée suffisante pour transférer efficacement la charge de la matrice vers la fibre.
où d est le diamètre de la fibre et τ est la résistance au cisaillement interfacial.
Exemple de PA66 renforcé par des fibres de verre
σf ≈ 3400 MPa | d ≈ 13 μm | τ ≈ 30 MPa
Lc ≈ 740 μm
Dans le modèle de Kelly–Tyson, τ détermine la longueur critique de fibre Lc. Plus la résistance au cisaillement interfacial est élevée, plus la longueur critique de fibre est courte, permettant aux fibres plus courtes de supporter les charges plus efficacement.
Pour le PP renforcé par des fibres de verre, par exemple, l'utilisation de PP-g-MAH peut améliorer considérablement l'adhérence interfaciale et réduire la longueur critique de fibre.
De nombreux formulateurs se concentrent principalement sur le taux de fibres de verre (% en poids) tout en négligeant la longueur de fibre. C'est l'une des plus grandes idées reçues concernant les plastiques renforcés par des fibres.
La distinction fondamentale entre Fibre de verre longue (LGF) et Fibre de verre courte (SGF) ne réside donc pas simplement dans la teneur en fibres, mais dans la capacité à conserver un rapport d'aspect des fibres suffisamment élevé après transformation.
| Composant | Dosage | Fonction |
|---|---|---|
| PA66 | Composant principal | Matrice |
| Fibre de verre courte | Composant secondaire | Renfort |
| Ensimage de fibre de verre compatible PA | Selon les besoins | Modification interfaciale |
| Matrice | Système de couplage recommandé | Mécanisme |
|---|---|---|
| PP / PE | PP-g-MAH | Améliore la liaison interfaciale entre la matrice polyoléfine et la fibre de verre |
| PA / PET | Ensimage de fibre de verre compatible avec la matrice | Améliore l'adhésion fibre-matrice |
| Époxy | Silane époxy | Favorise l'interaction chimique avec la matrice époxy |
Vérifiez la longueur réelle des fibres. L'analyse MEB de la surface de rupture peut révéler une rupture excessive des fibres.
Vérifiez le diamètre de la fibre de verre, le traitement de surface, la vitesse de la vis et la température de transformation.
Une charge excessive en fibres peut provoquer une mauvaise dispersion et une agglomération, créant des points de concentration de contraintes.
Plus de fibres ne signifie pas automatiquement une performance supérieure.
Le véritable objectif est de préserver une longueur de fibre suffisante et de construire une interface fibre-matrice solide afin que les fibres puissent supporter efficacement la charge.
Du PP-LGF et PA66-LGF aux solutions LCF haute performance, notre équipe technique peut vous aider à sélectionner la longueur de fibre, la teneur en fibres et la matrice polymère adaptées à votre application.
Discutez de vos besoins en matériauxSuivez nous :


-- obtenir des mises à jour avec les derniers sujets
 email
 français
 English
 Deutsch
 русский
 italiano
 español
 português
 العربية
 日本語
 한국의
 中文