nouveau blog
Les thermoplastiques renforcés de fibres longues (LFRT) sont de plus en plus utilisés dans les applications de moulage par injection nécessitant des performances mécaniques élevées. Bien que la technologie LFRT puisse offrir une excellente résistance, une grande rigidité et une bonne résistance aux chocs, la méthode de transformation joue un rôle essentiel dans la détermination des performances finales qu'une pièce moulée peut atteindre.
Pour mouler avec succès les LFRT, il est essentiel de comprendre certaines des caractéristiques uniques de ces matériaux. La reconnaissance des différences entre les LFRT et les thermoplastiques renforcés conventionnels a conduit au développement d'équipements spécialisés, de conceptions de pièces et de moules, ainsi que de techniques de transformation visant à maximiser la valeur et le potentiel de performance des LFRT.
Pour préserver la longueur des fibres lors du moulage par injection de LFRT, trois domaines clés doivent être pris en compte :la machine de moulage par injection, la conception de la pièce et du moule, et les conditions de transformation.
La différence clé entre LFRT et les composés conventionnels renforcés de fibres de verre courtes ou coupées est la longueur des fibres. Dans les LFRT, les fibres ont généralement la même longueur que les granulés. Cela s'explique par le fait que la plupart des matériaux LFRT sont fabriqués par un procédé de pultrusion plutôt que par compoundage basé sur le cisaillement.
Lors de la fabrication des LFRT, des faisceaux continus de mèches de fibres de verre non torsadées sont d'abord tirés à travers une filière, où ils sont enrobés et imprégnés de résine. Après avoir quitté la filière, le brin de plastique renforcé continu est coupé ou granulé, généralement en longueurs de 10 à 12 mm. En revanche, les composés conventionnels à fibres de verre courtes contiennent des fibres hachées qui mesurent généralement 3 à 4 mm de long, et leur longueur peut être encore réduite à moins de 2 mm lors de la transformation dans une extrudeuse basée sur le cisaillement.
La longueur plus importante des fibres dans les granulés LFRT contribue à améliorer les performances mécaniques, en particulier la résistance aux chocs et la ténacité, tout en conservant la rigidité. Tant que les fibres conservent leur longueur pendant le moulage, elles forment un « squelette interne » au sein du matériau, offrant des performances mécaniques exceptionnellement élevées.
Cependant, de mauvaises pratiques de moulage peuvent transformer un matériau à fibres longues en un matériau à fibres courtes. Si la longueur des fibres est considérablement réduite pendant la transformation, le niveau de performance souhaité ne peut être atteint.
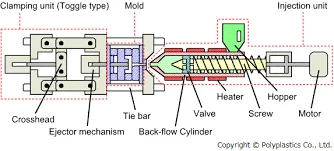
L'une des questions les plus fréquemment posées concernant le traitement des LFRT est de savoir si l'équipement de moulage par injection existant peut être utilisé pour mouler ces matériaux. Dans la plupart des cas, l'équipement conçu pour le traitement des composés renforcés de fibres courtes peut également être utilisé pour les LFRT. Bien que l'équipement de moulage standard pour fibres courtes soit adéquat pour la plupart des pièces et produits LFRT, certaines modifications de l'équipement peuvent aider à mieux préserver la longueur des fibres pendant la transformation.
Une vis à usage général avec la configuration typique alimentation-compression-dosage est bien adaptée à ce processus. La réduction du taux de compression dans la section de dosage peut aider à minimiser le cisaillement susceptible d'endommager les fibres.
Un taux de compression de la section de dosage d'environ 2:1 est considéré comme optimal pour les produits LFRT. Il n'est généralement pas nécessaire d'utiliser des alliages métalliques spéciaux pour la vis, le fourreau ou d'autres composants, car les LFRT provoquent moins d'usure que les thermoplastiques renforcés de fibres de verre coupées conventionnels.
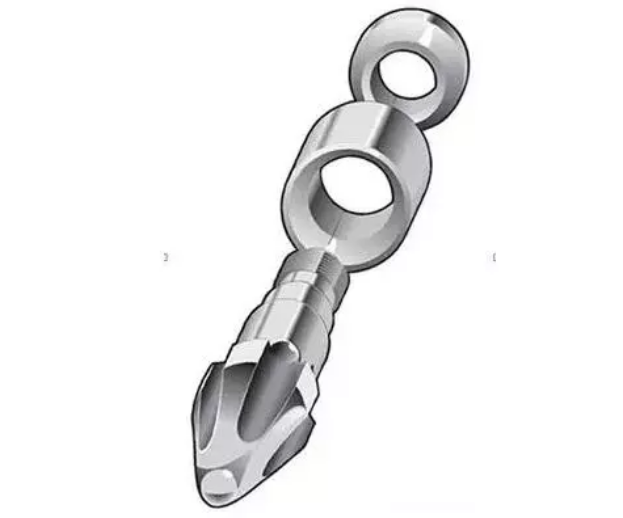
Un autre composant qui pourrait bénéficier d'une révision de conception est la pointe de buse. Certains matériaux thermoplastiques sont plus faciles à traiter avec une pointe de buse à cône inversé, qui génère un niveau élevé de cisaillement lorsque le matériau est injecté dans l'empreinte du moule. Cependant, ce type de pointe de buse peut réduire considérablement la longueur des fibres des composites renforcés de fibres longues.
De plus, les ouvertures de la buse et du seuil doivent être généreusement dimensionnées, avec un diamètre d'au moins 5,5 mm (0,250 po), et ne doivent présenter aucune arête vive. Il est important de comprendre comment le matériau s'écoule à travers l'équipement de moulage par injection et d'identifier les zones où un cisaillement excessif peut provoquer la rupture des fibres.
Une conception appropriée de la pièce et du moule peut également jouer un rôle important dans la préservation de la longueur des fibres dans les LFRT. L'élimination des angles vifs autour des caractéristiques de la pièce, y compris les nervures, les bossages et autres détails, peut aider à prévenir les contraintes inutiles dans la pièce moulée et à réduire les dommages aux fibres.
Les pièces doivent utiliser une conception à épaisseur de paroi nominale avec une épaisseur de paroi relativement uniforme sur l'ensemble. Des variations importantes de l'épaisseur de paroi peuvent entraîner un remplissage irrégulier et une orientation indésirable des fibres au sein de la pièce.
Lorsque des sections plus épaisses ou plus fines sont nécessaires, les changements soudains d'épaisseur de paroi doivent être évités. De telles transitions peuvent créer des zones à fort cisaillement susceptibles d'endommager les fibres et de devenir des sources de concentration de contraintes. En règle générale, essayez de positionner le point d'injection dans la section la plus épaisse et laissez le matériau s'écouler vers la section la plus fine, de sorte que la fin du remplissage se situe dans la zone la plus mince.
Les directives générales de conception plastique recommandent de maintenir l'épaisseur de paroi en dessous de 4 mm (0.160 in.) pour favoriser un écoulement fluide et uniforme et réduire la probabilité de retassures et de vides. Pour les composés LFRT, l'épaisseur de paroi optimale est généralement d'environ 3 mm (0.120 in.), avec une épaisseur minimale d'environ 2 mm (0.080 in.).
La pièce elle-même n'est qu'un aspect de la conception. Il est tout aussi important de considérer la manière dont le matériau pénètre dans le moule. Des dommages importants aux fibres peuvent se produire dans les zones des canaux d'alimentation et du point d'injection si ces caractéristiques ne sont pas correctement conçues pour guider le matériau dans l'empreinte.
Lors de la conception d'un moule pour des composés LFRT, les canaux d'alimentation à section circulaire sont préférés, avec un diamètre minimal de 5.5 mm (0.250 in.). Toute conception de canal d'alimentation autre qu'une configuration circulaire présentera des coins susceptibles d'augmenter les contraintes pendant le moulage et d'endommager le renfort en fibre de verre. Les systèmes à canaux chauds avec points d'injection ouverts sont acceptables.
L'épaisseur minimale du point d'injection doit être de 2 mm (0.080 in.). Dans la mesure du possible, positionnez le point d'injection le long d'un bord qui n'obstrue pas l'écoulement du matériau dans l'empreinte. Pour les points d'injection situés sur la surface de la pièce, un virage à 90° peut être nécessaire pour éviter la rupture des fibres et la réduction des performances mécaniques qui en résulte.
Enfin, une attention particulière doit être accordée à l'emplacement des lignes de soudure et à la manière dont elles peuvent affecter les zones de la pièce qui seront soumises à des charges ou à des contraintes en service. Un placement approprié du point d'injection doit être utilisé pour déplacer les lignes de soudure vers des zones où des niveaux de contrainte plus faibles sont attendus.
L'analyse assistée par ordinateur du remplissage du moule peut aider à déterminer où ces lignes de soudure seront situées. L'analyse structurelle par éléments finis (FEA) peut ensuite être utilisée pour comparer les zones de forte contrainte avec les emplacements des lignes de soudure identifiés par l'analyse de remplissage du moule.
Il convient de noter que ces directives de conception de pièces et de moules sont des recommandations plutôt que des exigences absolues. Il existe de nombreux exemples de pièces aux parois minces, aux variations d'épaisseur de paroi et aux caractéristiques complexes ou fines qui ont obtenu de bonnes performances en utilisant des composés LFRT.
Cependant, plus une conception s'écarte de ces recommandations, plus de temps et d'efforts peuvent être nécessaires pour garantir que tous les avantages de la technologie des fibres longues sont obtenus.
Des conditions de transformation appropriées sont essentielles au succès du moulage des LFRT. Avec les paramètres de transformation adéquats, des pièces LFRT de haute qualité peuvent être produites en utilisant une machine de moulage par injection polyvalente et un moule correctement conçu.
En d'autres termes, même avec un équipement et une conception de moule appropriés, de mauvaises conditions de transformation peuvent toujours entraîner des dommages aux fibres et une perte de longueur de fibre. Il est donc essentiel de comprendre ce que les fibres rencontreront pendant le processus de moulage et d'identifier les zones où un cisaillement excessif peut se produire.
Tout d'abord, contre-pression doit être surveillée attentivement. Une contre-pression excessive introduit des forces de cisaillement élevées dans le matériau, ce qui peut réduire la longueur des fibres. Envisagez de commencer avec une contre-pression nulle et de l'augmenter uniquement autant que nécessaire pour garantir que la vis recule de manière constante pendant la plastification.
Une contre-pression d'environ 1,5–2,5 bar (20–50 psi) est généralement suffisante pour obtenir une alimentation constante.
Des vitesses de vis élevées peuvent également avoir un effet négatif. Plus la vis tourne vite, plus la probabilité que du matériau solide ou insuffisamment fondu pénètre dans la zone de compression de la vis est grande, ce qui peut potentiellement endommager les fibres.
Tout comme pour la recommandation concernant la contre-pression, la vitesse de la vis doit être maintenue aussi basse que possible tout en assurant une récupération de vis stable et constante. Une vitesse de vis de 30–70 tr/min est couramment utilisée lors du moulage de composés LFRT.
Lors du moulage par injection, la fusion se produit grâce aux effets combinés du cisaillement et de la chaleur. Étant donné que l'objectif lors du traitement des LFRT est de protéger la longueur des fibres en minimisant le cisaillement, une chaleur plus importante est généralement requise. Selon le système de résine, la température de traitement des composés LFRT est généralement 10–30 °C plus élevée que celle utilisée pour les composés renforcés conventionnels.
Avant d'augmenter simplement les températures du fourreau sur toute la machine, il convient de prêter attention au profil de température inverse du fourreau. Dans des conditions normales, les températures du fourreau augmentent à mesure que le matériau se déplace de la trémie vers la buse. Pour les LFRT, cependant, une température plus élevée au niveau de la trémie est recommandée.
Ce profil de température inverse aide à ramollir et à faire fondre les granulés de LFRT avant qu'ils n'entrent dans la zone de compression à fort cisaillement de la vis, ce qui aide à préserver la longueur des fibres.
La dernière considération de traitement est l'utilisation de matériau rebroyé. Le broyage de pièces moulées ou de carottes entraîne généralement des longueurs de fibres plus courtes, donc l'ajout de rebroyé peut affecter la longueur globale des fibres du matériau.
Parlez-nous de votre application, des performances mécaniques requises, du système de résine, de la teneur en fibres et de la méthode de traitement. Notre équipe peut vous aider à évaluer les solutions de thermoplastiques renforcés de fibres longues adaptées.
Suivez nous :


-- obtenir des mises à jour avec les derniers sujets
 email
 français
 English
 Deutsch
 русский
 italiano
 español
 português
 العربية
 日本語
 한국의
 中文